3M™ Scotch-Weld™ 메탈 본더 아크릴 접착제 DP8407NS — 2액형 구조용 접착제 | 그레이 | 논새그(Non-Sag) / 10:1 혼합 / 금속 특화 고강도
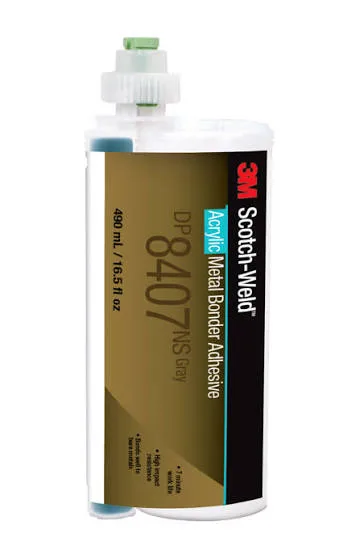
3M™ Scotch-Weld™ 메탈 본더 아크릴 접착제 DP8407NS — 2액형 구조용 접착제 | 그레이 | 논새그(Non-Sag) / 10:1 혼합 / 금속 특화 고강도 제품 요약 3M™ Scotch-Weld™ 메탈 본더 아크릴 접착제 DP8407NS 그레이는 우수한 전단·박리·충격 성능을 갖춘 고성능 2액형(A+B) 아크릴 구조용 접착제입니다. 주제(B, Base)는 갈색, 경화제(A, Accelerator)는 진한 회색으로 구성되며, 부피 기준 10:1 비율(B:A)로 혼합하여 사용합니다. 에폭시 계열과 달리 아크릴 수지 기반 인성 강화(toughened) 배합으로 박리·충격 강도가 특히 뛰어나며, 철강·구리·황동·아연도금강 등 베어 메탈(bare metal) 표면에서 장기 내구성이 탁월합니다. 경미하게 오일이 묻은 금속 표면에도 최소한의 표면 처리만으로 접합이 가능한 것이 핵심 특징입니다. 논새그(Non-Sag) 특성으로 수직면·경사면에서도 흘러내리지 않아 정밀 도포가 가능하며, 직경 0.010인치(0.254 mm) 유리 비드(glass bead)가 내장되어 있어 본드라인 두께를 일정하게 제어합니다. 분체 도장(파우더 코팅) 또는 페인트 베이킹 공정(최대 204°C / 400°F, 1시간 이상)을 견딜 수 있어 도장 전 접합 공정에도 적합합니다. 작업 가능 시간(worklife)은 5~7분으로 짧지만, 22~26분 후 취급 가능 강도, 28~32분 후 구조 강도(6.9 MPa)에 도달하는 빠른 경화 특성을 가지며, 3M™ EPX™ 어플리케이터 시스템(45~50 mL / 490 mL 카트리지)을 통해 정밀 계량·혼합·도포가 가능합니다. 제품 특징 및 적용분야 주요 특징 베어 메탈(bare metal) 특화 고강도: 알루미늄 31.0 MPa, FRP 에폭시 28.3 MPa, 스테인리스 스틸 26.2 MPa — 금속 계열에서 탁월한 접합 강도 오일 오염면 접합 가능: 경미하게 오염된 금속 표면에도 최소한의 표면 처리만으로 강력한 접합 형성 논새그(Non-Sag) 특성: 고점도 배합으로 수직면·경사면 도포 시 흘러내림 없음 유리 비드(glass bead) 내장: 직경 0.010 in(0.254 mm) 유리 비드가 본드라인 두께를 일정하게 제어 뛰어난 박리·충격 강도 (인성 강화 배합): 진동, 충격, 피로 하중이 있는 구조 접합에 적합 분체 도장/페인트 베이킹 공정 견딤: 최대 204°C (400°F), 1시간 이상 견딤 — 도장 전 사전 접합 가능 빠른 강도 발현: 28~32분 후 구조 강도 도달, 24시간 완전 경화 광범위한 기재 접합: 알루미늄, 스틸, 스테인리스, 구리, 황동, 아연도금강, FRP, PVC, ABS, PC, 아크릴 등 내환경성: 내염수성, 내유성(모터오일·디젤 100% 유지), 내항부식성, 고온·고습 환경 내구성 열 가속 경화 가능: 최대 66°C (150°F) 가열 시 경화 속도 향상 ⚠️ 폴리올레핀 계열 비권장: PP, PE, TPO, 아세탈, PTFE 등 저표면에너지 플라스틱에는 접합력이 낮아 사전 검증 필수 적용분야 금속 구조 접합 (Metal Fabrication) 금속 가구(사무용 가구, 선반, 캐비닛) 구조 접합 간판(signage), 디스플레이 프레임 금속 접합 용접·스폿 용접·기계적 체결 대체 접합 — 연마 공정 및 후마감 작업 절감 HVAC·가전·산업장비 HVAC 유닛 케이싱, 덕트 접합 가전 제품 금속 외장 접합 산업 장비 하우징 및 패널 조립 특수차량·레저·스포츠 구급차(ambulance), 소방차, 트레일러, 렉레이셔널 차량(RV) 차체 패널 접합 스노모빌, ATV 차체 금속 부재 접합 FRP·금속 복합재 구조물 접합 오일 오염 환경 금속 접합 기계 부품, 생산 라인 장비의 경미한 유분 오염 금속 표면 직접 접합 MRO(유지보수·수리·운용) 분야 현장 접합 제품 기술 사양 미경화 물성 항목 구분 값
| 혼합 비율 (B:A) | 부피 기준 | 10 : 1 |
| 혼합 비율 (B:A) | 중량 기준 | 10 : 1.11 |
| 주제(B, Base) 색상 | — | 갈색 (Brown) |
| 경화제(A, Accelerator) 색상 | — | 진한 회색 (Dark Gray) |
| 주제 밀도 | — | 0.98 g/cm³ |
| 경화제 밀도 | — | 1.08 g/cm³ |
| 주제 점도 (23°C) | 콘앤플레이트, 3.8 sec⁻¹ | 15,000 cP |
| 경화제 점도 (23°C) | 콘앤플레이트, 3.8 sec⁻¹ | 50,000 cP |
혼합 후 작업 특성 (22°C) 항목 값
| 포트라이프 (Worklife, 노즐 내 잔류 가능 시간) | 5 ~ 7분 |
| 오픈 타임 (Open Time) | 7분 |
| 취급 가능 강도 도달 (Set Time, ≥0.3 MPa) | 22 ~ 26분 |
| 구조 강도 도달 (≥6.9 MPa / 1,000 psi) | 28 ~ 32분 |
| 완전 경화 | 24시간 |
| 혼합 후 색상 | 회색 (Gray) |
| 혼합 밀도 | 0.99 g/cm³ |
경화 후 기계적 물성 (22°C, ASTM D638 / ISO 527) 항목 시험 방법 값
| 인장 탄성률 | ASTM D638 / ISO 527 | 1,172 MPa (170,000 lb/in²) ⚠️ |
| 인장 강도 | ASTM D638 / ISO 527 | 16.5 MPa (2,400 lb/in²) |
| 파단 신율 | ASTM D638 / ISO 527 | 10 % |
| 경화 후 색상 | — | 회색 (Gray) |
⚠️ 탄성률 단위 표기 불일치: 현행 TDS(2025)에 "1200 MPa (170,000 lb/in²)"로 기재되어 있으나, 170,000 lb/in² = 1,172 MPa으로 SI값과 임페리얼값이 불일치합니다. 본 문서는 임페리얼 원본값(170,000 lb/in² = 1,172 MPa)을 기준으로 표기합니다. 기재별 중첩 전단 강도 (24시간 경화, 22°C, ASTM D1002 / ISO 4587) 기재 표면 처리 전단 강도 파괴 모드
| 알루미늄 | 에칭 | 31.0 MPa (4,500 lb/in²) | 응집 파괴 (CF) |
| FRP (에폭시계) | 경연마 + 용제 세척 | 28.3 MPa (4,100 lb/in²) | 응집 파괴 (CF) |
| 스테인리스 스틸 | 경연마 + 용제 세척 | 26.2 MPa (3,800 lb/in²) | 응집 파괴 (CF) |
| 냉간압연강 (CRS) | 경연마 + 용제 세척 | 24.1 MPa (3,500 lb/in²) | 응집 파괴 (CF) |
| 아연도금강 | 경연마 + 용제 세척 | 23.4 MPa (3,400 lb/in²) | 응집 파괴 (CF) |
| 구리 | 경연마 + 용제 세척 | 13.1 MPa (1,900 lb/in²) | 접착 파괴 (AF) |
| PVC | 경연마 + 용제 세척 | 13.1 MPa (1,900 lb/in²) | 기재 파괴 (SF) |
| 황동 | 경연마 + 용제 세척 | 11.7 MPa (1,700 lb/in²) | 접착 파괴 (AF) |
| 아크릴 (PMMA) | 경연마 + 용제 세척 | 11.0 MPa (1,600 lb/in²) | 기재 파괴 (SF) |
| 폴리에스터 FRP | 경연마 + 용제 세척 | 9.0 MPa (1,300 lb/in²) | 기재 파괴 (SF) |
| 폴리카보네이트 (PC) | 경연마 + 용제 세척 | 7.6 MPa (1,100 lb/in²) | 기재 파괴 (SF) |
| ABS | 경연마 + 용제 세척 | 6.9 MPa (1,000 lb/in²) | 기재 파괴 (SF) |
| 폴리스티렌 (HIPS) | 경연마 + 용제 세척 | 3.1 MPa (450 lb/in²) | 기재 파괴 (SF) |
| 알루미늄 (-40°C) | 경연마 + 용제 세척 | 23.4 MPa (3,400 lb/in²) | 응집 파괴 (CF) |
| 알루미늄 (82°C / 180°F) | 경연마 + 용제 세척 | 9.7 MPa (1,400 lb/in²) | 응집 파괴 (CF) |
Bell Peel (알루미늄, 에칭, ASTM D3167) 시험 온도 Bell Peel 강도
| 23°C | 88 N/cm (50 lb/in width) — 응집 파괴 (CF) |
환경 조건별 강도 유지율 (알루미늄, 1,000시간 노출, 실온 대비 %) 환경 조건 강도 유지율
| 149°C (300°F) 지속 노출 | 100% |
| -40°C (-40°F) | 100% |
| 49°C + 80% RH | 100% |
| 66°C + 80% RH | 85% |
| 85°C + 85% RH | 85% |
| 수침지 (23°C) | 95% |
| 수침지 (32°C) | 90% |
| 수침지 (49°C) | 85% |
| 염수 (5 wt%, 23°C) | 95% |
| 디젤 연료 | 100% |
| 모터오일 (10W30) | 100% |
| 부동액 (50% wt) | 100% |
| 가솔린 | 70% |
| IPA (이소프로필알코올) | 75% |
| 표백제 (10% wt) | 95% |
| 200°C × 30분 | 90% |
장기 연속 노출 시 주의가 필요한 조건: ①49°C(120°F) 이상 온도 + 수분 / ②케톤계 용제(아세톤, MEK) / ③가솔린 및 유사 액체 패밀리 제품 비교 — 3M™ Scotch-Weld™ 메탈 본더 아크릴 계열 제품번호 색상 혼합비 특징 주요 인증
| DP8407NS | 회색(Gray) | 10:1 | 금속 특화, 오일면 접합, 논새그, 유리 비드 ★ | UL QOQW2.MH17478, EN 45545 |
| DP8410NS | 녹색(Green) | 10:1 | DP8407NS와 유사 성능, 방화·연기·독성 가스 시험 통과 | ASTM E162/E662/E1354, BSS 7239, SMP 800-C |
| DP8415NS | 블랙(Black) | 10:1 | 검은 색상 마감이 필요한 금속 접합 | — |
참고: DP8407NS와 DP8410NS는 성능 특성이 유사하며, DP8410NS는 철도·항공 분야 표준 방화 시험 인증을 추가로 보유합니다. 인증 및 품질 정보 항목 내용
| UL | UL 인정 — QOQW2.MH17478 (전기 장비 및 전기 간판 용도 인정) |
| UL SAM | Sign Components Manual(SAM) File E464624 — 전기 간판 구성 요소 인정 |
| EN 45545 | 유럽 철도 차량 방화 안전 규격 시험 통과 (ISO 5659-2, ISO 5660-1, ISO 5658-2) |
| DP8410NS 동등 성능 | 동 계열 DP8410NS가 ASTM E162, ASTM E662, ASTM E1354, Bombardier SMP 800-C, Boeing BSS 7239 시험 통과 — DP8407NS는 동등 성능으로 간주 |
| ISO 9001 | 3M™ 품질 시스템 ISO 9001 등록 공장 생산 |
| 유효 기간 | 제조일로부터 12개월 이내 (16~27°C, 40~60% RH 보관 / 4°C 냉장 보관 시 유효 기간 연장 가능, 동결 금지) |
본 제품의 기술 데이터는 대표적·일반적 값이며, 사양 기준으로 사용하지 않도록 합니다. 최종 적용 적합성은 반드시 실제 환경에서의 테스트를 통해 확인하시기 바랍니다.