## 자동차 선루프·루프 시스템 제조 공정별 테이프
생산 공정은 대체로 **유리 입고(세라믹 프린트) → 프라이머 도포 → PU 인캡슐레이션(금형 성형) → 프레임·레일 조립 → 유리 모듈 장착 → 구동 모터·배선 조립 → 선셰이드·내장 조립 → 웨더스트립·배수 튜브 장착 → 누수·작동 시험 → 포장·출하** 순서로 진행됩니다. 테이프는 PU 성형·프라이머 공정 마스킹, 유리와 프레임·브래킷 접합, 레일·프레임 마찰 소음 방지, 모터 배선 정리, 선셰이드·내장 부품 부착, 유리 출하 보호에서 주로 쓰입니다.
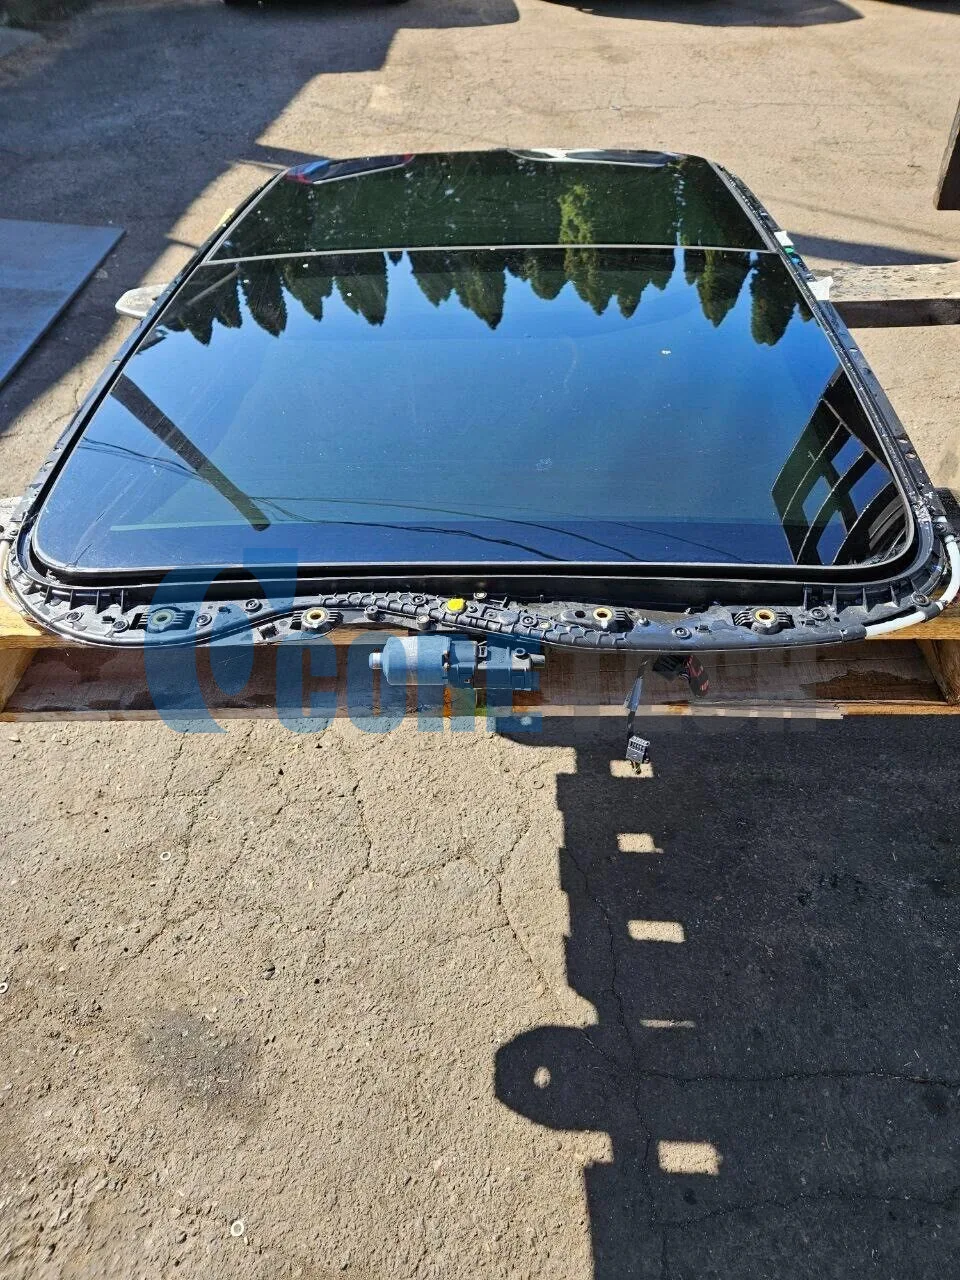
## 자동차 선루프·루프 시스템 제조 공정별 테이프 자동차 루프 시스템 업종은 열고 닫는 슬라이딩 선루프, 넓은 유리 지붕인 파노라마 선루프, 태양광 루프 같은 루프 모듈을 만들어 완성차 업체 조립 라인에 공급합니다. 선루프는 세라믹 인쇄된 강화 유리, 유리 테두리를 감싸는 PU(폴리우레탄) 성형부, 알루미늄·스틸 프레임, 레일과 구동 모터, 선셰이드(햇빛 가리개), 웨더스트립과 배수 튜브로 이루어집니다. 생산 공정은 대체로 유리 입고(세라믹 프린트) → 프라이머 도포 → PU 인캡슐레이션(금형 성형) → 프레임·레일 조립 → 유리 모듈 장착 → 구동 모터·배선 조립 → 선셰이드·내장 조립 → 웨더스트립·배수 튜브 장착 → 누수·작동 시험 → 포장·출하 순서로 진행됩니다. 테이프는 PU 성형·프라이머 공정 마스킹, 유리와 프레임·브래킷 접합, 레일·프레임 마찰 소음 방지, 모터 배선 정리, 선셰이드·내장 부품 부착, 유리 출하 보호에서 주로 쓰입니다. 공정별로 코어텍·3M·tesa 제품을 정리했습니다. ### PU 인캡슐레이션·프라이머 공정 마스킹용
| 제품명 | 종류·구조 | 주요 용도·특성 | 선정 시 확인사항 |
|---|---|---|---|
| 코어텍 PS50 | PET 50㎛ 단면, 아크릴 점착(비실리콘), 총 80㎛, 점착력 750 gf/in, 130℃ | 프라이머·PU가 닿으면 안 되는 유리 면 마스킹, 실리콘이 남지 않아 다음 프라이머 공정에 영향이 적음 | 금형 온도·성형 시간 |
| 코어텍 853B | 하늘색 PET 25㎛ 단면, 실리콘 점착, 총 65㎛, 180℃ | 고온 금형 구간 유리 면 마스킹, 잔사 없이 제거 | 테이프 자리에 이후 프라이머를 바를 경우 실리콘 이행 확인 |
| 코어텍 8571DG | PET 50㎛ 기재·총 90㎛, 실리콘 점착, 점착력 1,300 gf/in, 180℃ | PU 성형 압력에도 들뜨지 않게 강하게 잡아야 하는 마스킹 | 실리콘 이행, 제거 후 잔사 |
※ 실리콘 점착 테이프를 떼어 낸 자리에 프라이머를 바르면 아주 적은 실리콘 성분이 남아 프라이머가 부분적으로 떨어질 수 있습니다. 마스킹한 자리에 나중에 프라이머·접착제를 바르는 공정이라면 비실리콘(아크릴) 점착 마스킹을 먼저 검토하고, 실리콘 테이프를 써야 하면 제거 후 세정 조건과 프라이머 부착력을 함께 시험하는 것이 좋습니다. 잔사의 유해물질 기준이 있으면 테이프 성분 자료(MSDS)도 함께 확인해야 합니다. ### 유리·브래킷·프레임 접합용
| 제품명 | 종류·구조 | 주요 용도·특성 | 선정 시 확인사항 |
|---|---|---|---|
| 3M™ VHB™ 4910 | 투명 아크릴 폼 양면, 두께 1.0mm, 장기 93℃·단기 149℃, 독립기포 방수 | 유리·투명 부품에 브래킷·장식 부품을 투명하게 부착 | 유리 세라믹 프린트 면 부착력 |
| tesa® ACXplus 7074 | 흑색 아크릴 폼 양면, 두께 1,000㎛, 장기 120℃·단기 220℃ | 프레임 보강재·브래킷 접합, 열팽창 차이 흡수, 도장 전 조립 가능 | 프레임 표면(도장·알루미늄) 부착 시험 |
### 레일·프레임 마찰 소음 방지용
| 제품명 | 종류·구조 | 주요 용도·특성 | 선정 시 확인사항 |
|---|---|---|---|
| tesa® 51207 | UHMW-PE 필름 114㎛, 순수 아크릴 점착 | 프레임·패널 접촉부 삐걱거림(스퀵)·마모 방지 | 접촉 압력과 마모 |
| tesa® 51606 | PET 플리스 800㎛, 고무계 점착, -40~105℃, 소음 감쇠 우수 | 루프 모듈 내부 부품 덜컹거림(래틀) 방지, 프레임 접촉부 쿠션 | 조립 공차 |
### 구동 모터·배선 정리용
| 제품명 | 종류·구조 | 주요 용도·특성 | 선정 시 확인사항 |
|---|---|---|---|
| tesa® 51608 | PET 플리스 280㎛, -40~105℃, 소음 감쇠·내마모 | 구동 모터·센서 배선 묶음, 루프 안 배선 덜컹거림 방지 | 배선 경로 온도 |
### 선셰이드·내장 부품 부착용
| 제품명 | 종류·구조 | 주요 용도·특성 | 선정 시 확인사항 |
|---|---|---|---|
| 코어텍 AS2110W | 아크릴 폼 양면(더블코팅), 두께 1.1mm, 60℃ 유지력 >10,000분 | 선셰이드 부속·내장 트림 부착, 진동 흡수 | 실내 루프 고온 환경 |
### 유리 출하 보호용
| 제품명 | 종류·구조 | 주요 용도·특성 | 선정 시 확인사항 |
|---|---|---|---|
| 코어텍 60530 | PE 보호필름, 초저점착 30 gf/in | 선루프 유리 면 운송·조립 중 긁힘 방지, 잔사 없이 제거 | 직사광선 보관 후 제거성 |
| 코어텍 6504 | PE 보호필름, 점착력 200 gf/in | 프레임·도장 부품 출하 보호 | 장기 부착 후 제거성 |
### 요구사항별 검토 방향
| 요구사항 | 검토 방향 |
|---|---|
| 마스킹 제거 후 프라이머가 떨어진다 | 비실리콘(아크릴) PET 마스킹, 실리콘 이행 시험 |
| PU 성형 중 마스킹이 들뜬다 | 고점착 실리콘 PET 마스킹(8571DG), 형상 타발 |
| 유리에 브래킷을 투명하게 붙이고 싶다 | 투명 아크릴 폼 양면 |
| 주행 중 루프에서 삐걱 소리 | UHMW-PE·PET 플리스 소음 방지 테이프 |
| 배선이 루프 안에서 덜컹거린다 | PET 플리스 하네스 테이프 |
### 제품 선정·샘플 상담 조건(마스킹 부위와 금형 온도, 이후 프라이머 공정 여부, 유리·프레임 재질, 소음 부위, 형상 도면, 연간 생산량)을 알려주시면 코어텍 자체 제품과 3M·tesa 제품 중 맞는 제품을 골라 샘플과 함께 안내해 드립니다. 원하는 폭으로 재단(슬리팅)하거나 도면대로 형상 타발 가공(손잡이 포함)해 공급할 수 있습니다. - 영업팀 031-491-4945 - www.cttape.co.kr