## 전착도장·아연도금 표면처리(자동차부품 임가공) 공정별 테이프
생산 공정은 대체로 **부품 입고 → 탈지·산세(전처리) → 수세 → 아연도금 또는 인산염 피막 → 전착도장 → 수세 → 가열 경화(베이킹) → 냉각·검사 → 포장·출하** 순서로 진행됩니다. 테이프는 도금·도장이 묻으면 안 되는 조립면·나사부·기준면 마스킹, 주물 거친 면 마스킹, 고온 경화 구간 보호, 부품 묶음 결속과 포장에서 주로 쓰입니다
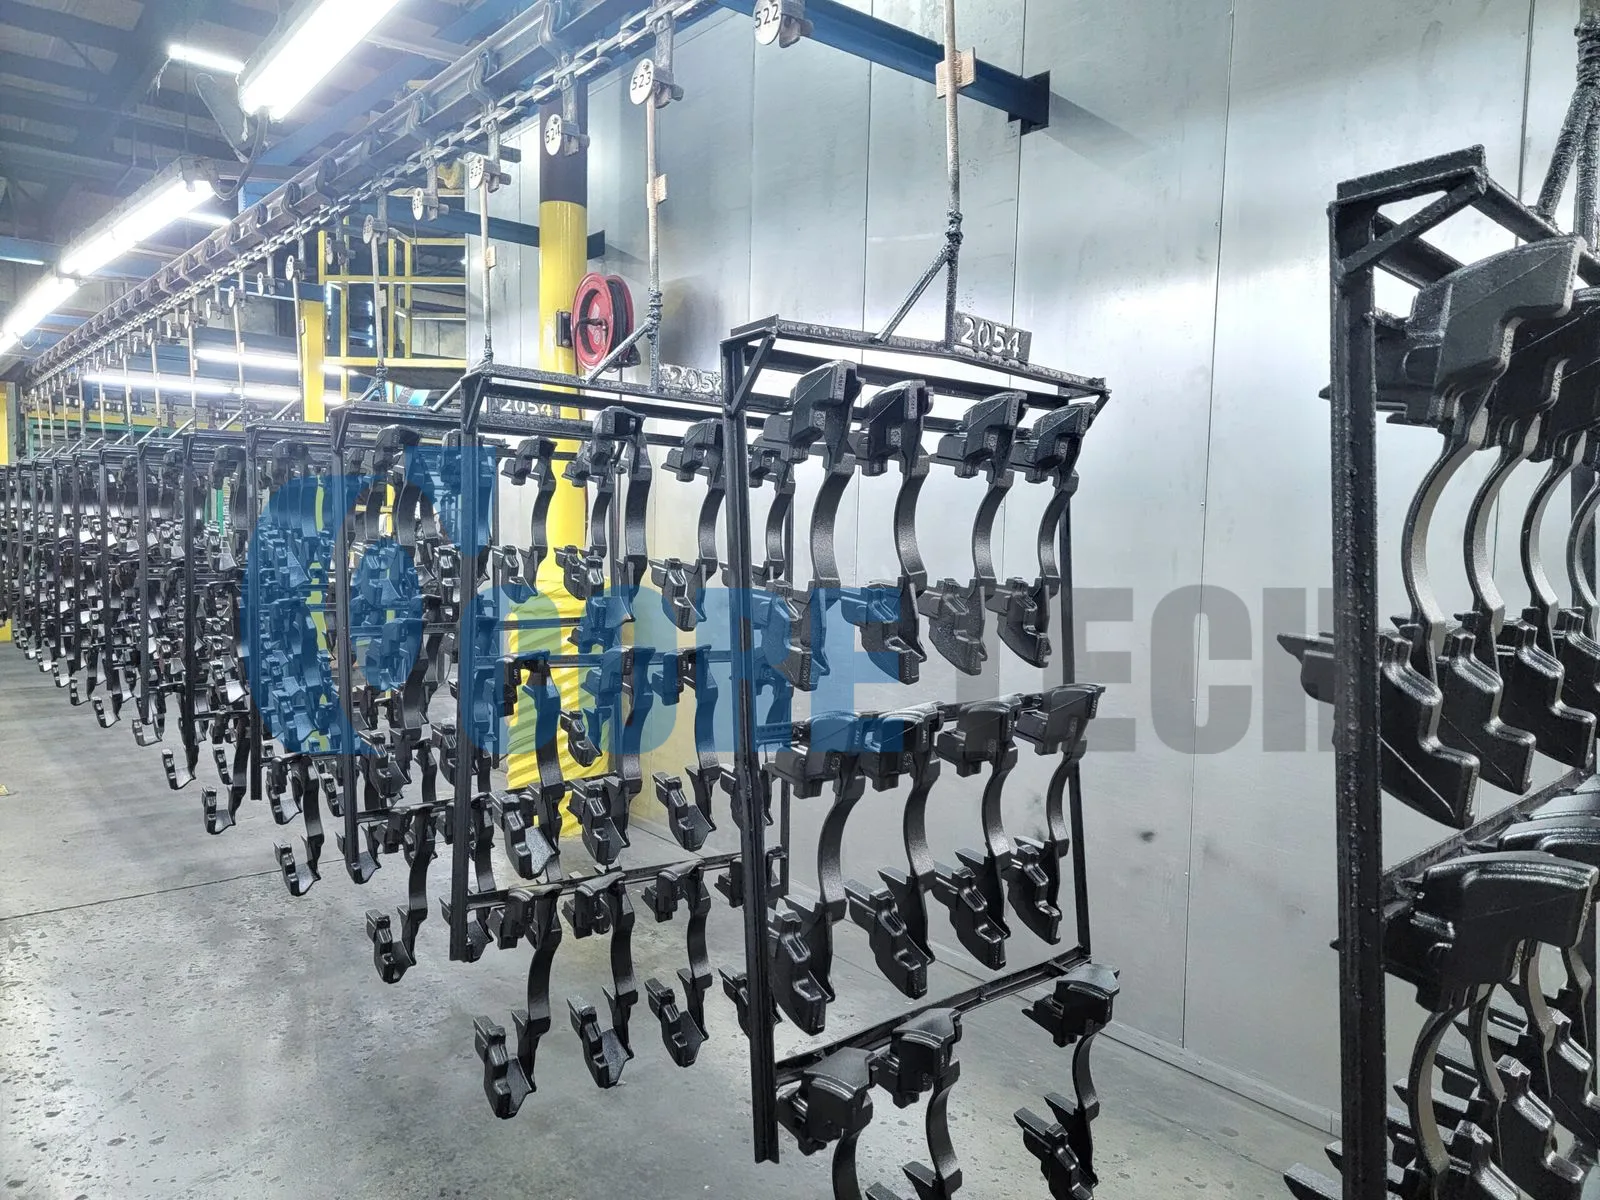
## 전착도장·아연도금 표면처리(자동차부품 임가공) 공정별 테이프 표면처리 업종은 자동차 브레이크·섀시 부품 같은 철·주철 부품을 받아 녹을 막는 아연도금, 물에 녹인 도료에 전기를 흘려 도막을 입히는 전착도장(초벌 도장) 등을 대신 해 주는 임가공으로 부품사에 공급합니다. 생산 공정은 대체로 부품 입고 → 탈지·산세(전처리) → 수세 → 아연도금 또는 인산염 피막 → 전착도장 → 수세 → 가열 경화(베이킹) → 냉각·검사 → 포장·출하 순서로 진행됩니다. 테이프는 도금·도장이 묻으면 안 되는 조립면·나사부·기준면 마스킹, 주물 거친 면 마스킹, 고온 경화 구간 보호, 부품 묶음 결속과 포장에서 주로 쓰입니다. 공정별로 코어텍·3M·tesa 제품을 정리했습니다. ### 전처리·도금 공정 마스킹용(산·알칼리 약품)
| 제품명 | 종류·구조 | 주요 용도·특성 | 선정 시 확인사항 |
|---|---|---|---|
| 3M™ 470 | 전기도금용 비닐 계열 마스킹, 비실리콘 점착, 도금액 121℃까지 | 아연도금 시 도금하지 않을 면 가림, 굴곡면에도 잘 따라붙음 | 도금액 종류와 침지 시간 |
| 3M™ 8901 | 폴리에스터 필름, 실리콘 점착, 두께 0.09mm, -50~204℃, 산·알칼리 약품 가공 마스킹 | 탈지·산세 전처리부터 도금·도장까지 한 번에 가림 | 처리액 온도에서 침지 시험 |
| 코어텍 8571DG | PET 50㎛ 기재·총 90㎛, 실리콘 점착, 점착력 1,300 gf/in, 180℃ | 디핑·전기도금 마스킹, 고점착이라 액이 덜 스며듦 | 제거 후 잔사 |
### 전착도장·가열 경화 공정 마스킹용(고온)
| 제품명 | 종류·구조 | 주요 용도·특성 | 선정 시 확인사항 |
|---|---|---|---|
| tesa® 50600 | PET 필름, 실리콘 점착, 총 두께 80㎛, 220℃·30분 | 전착도장 후 가열 경화 구간 조립면·기준면 마스킹 | 경화 온도·시간 |
| 코어텍 857GFL | 녹색 PET 50㎛ 기재·총 80㎛, 실리콘 점착, 점착력 800 gf/in, 180℃, 불소 라이너(타발용) | 부품 형상대로 타발한 마스킹, 대량 부품 반복 작업 | 경화 온도 180℃ 이내 |
| 코어텍 FK02 | PI(캡톤) 25㎛ 기재·총 65㎛, 실리콘 점착, 점착력 750 gf/in, 250℃ | 더 높은 온도에 노출되는 부위, 얇아서 경계가 깔끔 |
※ 전착도장은 도료가 전기를 따라 틈새까지 들어가므로, 테이프 모서리가 들뜨면 바로 도료가 스며듭니다. 부착 후 모서리를 눌러 밀착시키고, 나사 구멍·축 부위는 테이프와 실리콘 캡·플러그를 함께 쓰는 것이 좋습니다. ### 주물(주철) 거친 면 마스킹용
| 제품명 | 종류·구조 | 주요 용도·특성 | 선정 시 확인사항 |
|---|---|---|---|
| tesa® 4651 | 아크릴 코팅 레이온 천, 천연고무 점착, 두께 310㎛, 100 N/cm, 130℃·30분 | 거친 주물면에 두꺼운 점착층이 파고들어 밀착, 블라스트·도장 마스킹 | 경화 온도가 130℃를 넘는지 |
| 코어텍 PM2 | 크라프트지 마스킹, 두께 185㎛, 점착력 1,395 gf/in, 150℃ | 표면처리 고온 마스킹, 두께로 요철을 덮음 | 수용성 도료 침투 |
※ 주물 표면처럼 요철이 크면 얇은 필름 테이프는 모서리 틈으로 도장액이 들어가기 쉽습니다. 점착층이 두꺼운 천·크라프트 테이프를 쓰거나, 마스킹 위치를 가공면 쪽으로 옮기는 방법을 함께 검토하는 것이 좋습니다. ### 저온 도장·부분 도장 경계 마스킹용
| 제품명 | 종류·구조 | 주요 용도·특성 | 선정 시 확인사항 |
|---|---|---|---|
| 3M™ 244 | 황색 평활 종이, 합성 점착, 150℃·30분, 자외선 저항 | 150℃ 이하 덧도장·부분 도장 경계 마스킹, 잔사 없이 제거 | 30분을 넘는 고온 경화는 PET 마스킹 |
| tesa® 4342 Precision Mask® | 와시(일본 종이), 아크릴 점착, 총 두께 85㎛, 120℃·1시간 / 150℃·30분 | 2색 도장 경계선 | 거친 면 부착성 확인 |
### 부품 묶음 결속·포장용
| 제품명 | 종류·구조 | 주요 용도·특성 | 선정 시 확인사항 |
|---|---|---|---|
| 3M™ 898MSR | 투명 PET + 유리섬유 필라멘트, 유면용 변성 합성고무 점착, 0.182mm, 인장강도 820 N/cm | 기름기가 남은 철 부품 묶음 결속, 고하중 결속 | 결속 위치 표면 유분 |
| tesa® 53315 | 유리섬유 강화 PET 필라멘트 테이프, 두께 140㎛, 인장강도 380 N/cm | 출하 박스·팔레트 결속 | 결속 무게 |
### 요구사항별 검토 방향
| 요구사항 | 검토 방향 |
|---|---|
| 도금 시 비도금면에 도금이 묻는다 | 도금용 비닐·PET 실리콘 마스킹, 모서리 압착 |
| 전착도장 경화 후 테이프 잔사 | 220℃급 PET 실리콘·PI 마스킹 |
| 주물 모서리로 도장액이 스며든다 | 점착층이 두꺼운 천·크라프트 마스킹 + 캡·플러그 |
| 대량 부품 마스킹 작업이 느리다 | 부품 형상 타발 마스킹(불소 라이너) |
| 기름 묻은 부품 결속이 풀린다 | 유면용 필라멘트 테이프 |
### 제품 선정·샘플 상담 조건(부품 재질과 표면 거칠기, 도금액·도료 종류, 경화 온도·시간, 마스킹 형상 도면, 월 처리량)을 알려주시면 코어텍 자체 제품과 3M·tesa 제품 중 맞는 제품을 골라 샘플과 함께 안내해 드립니다. 원하는 폭으로 재단(슬리팅)하거나 도면대로 형상 타발 가공해 공급할 수 있습니다. - 영업팀 031-491-4945 - www.cttape.co.kr