## 반도체 장비 부품 제조·수리 및 고온 단열 재킷 공정별 테이프
생산 공정은 대체로 **부품 정밀 가공 → 블라스트·아노다이징·용사 코팅 등 표면처리 → 단열 재킷 원단(PTFE·PI) 재단·단열재 패킹·접합 → 장비 조립·배선 → 정밀 세정·클린룸 포장 → 출하** 순서이며, 수리품은 **입고 → 분해·세정 → 재코팅 → 검사·재조립** 과정을 거칩니다. 테이프는 표면처리 마스킹, 고온·저아웃가싱이 필요한 단열 재킷 접합, 클린룸 조립·포장, 수리 부품 이력 관리에서 주로 쓰입니다. 공정별로 코어텍·3M·tesa 제품을 정리했습니다.
## 반도체 장비 부품 제조·수리 및 고온 단열 재킷 공정별 테이프 반도체 장비 부품 업종은 식각·증착·세정 장비에 들어가는 금속·세라믹 부품과 배관용 히터·단열 재킷을 만들고, 사용한 부품을 분해·세정·재코팅해 다시 공급하는 수리(리퍼비시) 사업을 함께 하는 경우가 많습니다. 생산 공정은 대체로 부품 정밀 가공 → 블라스트·아노다이징·용사 코팅 등 표면처리 → 단열 재킷 원단(PTFE·PI) 재단·단열재 패킹·접합 → 장비 조립·배선 → 정밀 세정·클린룸 포장 → 출하 순서이며, 수리품은 입고 → 분해·세정 → 재코팅 → 검사·재조립 과정을 거칩니다. 테이프는 표면처리 마스킹, 고온·저아웃가싱이 필요한 단열 재킷 접합, 클린룸 조립·포장, 수리 부품 이력 관리에서 주로 쓰입니다. 공정별로 코어텍·3M·tesa 제품을 정리했습니다. ### 블라스트·아노다이징·용사 코팅 마스킹용
| 제품명 | 종류·구조 | 주요 용도·특성 | 선정 시 확인사항 |
|---|---|---|---|
| 3M™ Impact Stripping Tape 500 | 녹색 고무 기재, 아크릴 점착, 두께 0.91mm, 사용 4~49℃ | 용사 코팅 전 거칠기 블라스트 때 나사부·실링면·볼트 체결면 보호 | 블라스트 시간·연마재에 맞춘 두께, 블라스트 직후 제거 |
| 코어텍 PS3 | 크라프트 정판 마스킹, 두께 230㎛, 점착력 2,000 gf/in, 82℃, 고인장·방수 | 알루미늄 챔버 부품 아노다이징 시 산성 약액으로부터 접합면·나사부 보호 | 약액 온도·침지 시간, 경계선 압착 |
| 3M™ 484 | 비닐 필름, 고무계 점착, 두께 6.7mil(약 0.17mm), 77℃·오븐 104℃ 30분 | 도금·아노다이징 부분 마스킹, 잘 늘어나 곡면·단차 부품에 밀착 | 고온 용사 코팅면 근처는 내열 부족 — 블라스트·습식 공정에만 사용 |
※ 용사 코팅(이트리아·알루미나 등)은 코팅 직전 블라스트와 고온 분사가 이어집니다. 블라스트 단계와 분사 단계의 마스킹 조건이 달라, 분사 단계는 내열 금속 마스크·지그와 함께 쓰는 경우가 많습니다. ### 고온 단열 재킷 원단 접합·단열재 패킹용
| 제품명 | 종류·구조 | 주요 용도·특성 | 선정 시 확인사항 |
|---|---|---|---|
| 3M™ 9079 | 무기재 아크릴 전사 테이프(100HTL), 점착층 2mil(약 0.05mm)·총 4.2mil, 276℃ 내열 표기, 저아웃가싱 | 단열 재킷 내부 PI·PTFE 원단과 단열재를 얇게 접합, 고온 배관 주변 부품 고정 | 실제 사용 온도 장시간 시험, 클린룸 VOC·아웃가싱 시험, 롤 규격별 수급(장납기) 확인 |
| 3M™ 9085 | 초고온 아크릴 전사 테이프, 저아웃가싱 | 9079 계열 대안 — 고온 부위 PI 필름 접합, 단열재 패킹 고정 | 두께·내열 수치는 데이터시트로 확인, 규격별 MOQ·납기 |
| 코어텍 9835H | PI 기재 양면, 실리콘 점착, 240℃·10분 후 잔사 없음, 내전압 5kV | PI 필름끼리 또는 PI와 단열재를 고온에서 접합하고 절연 |
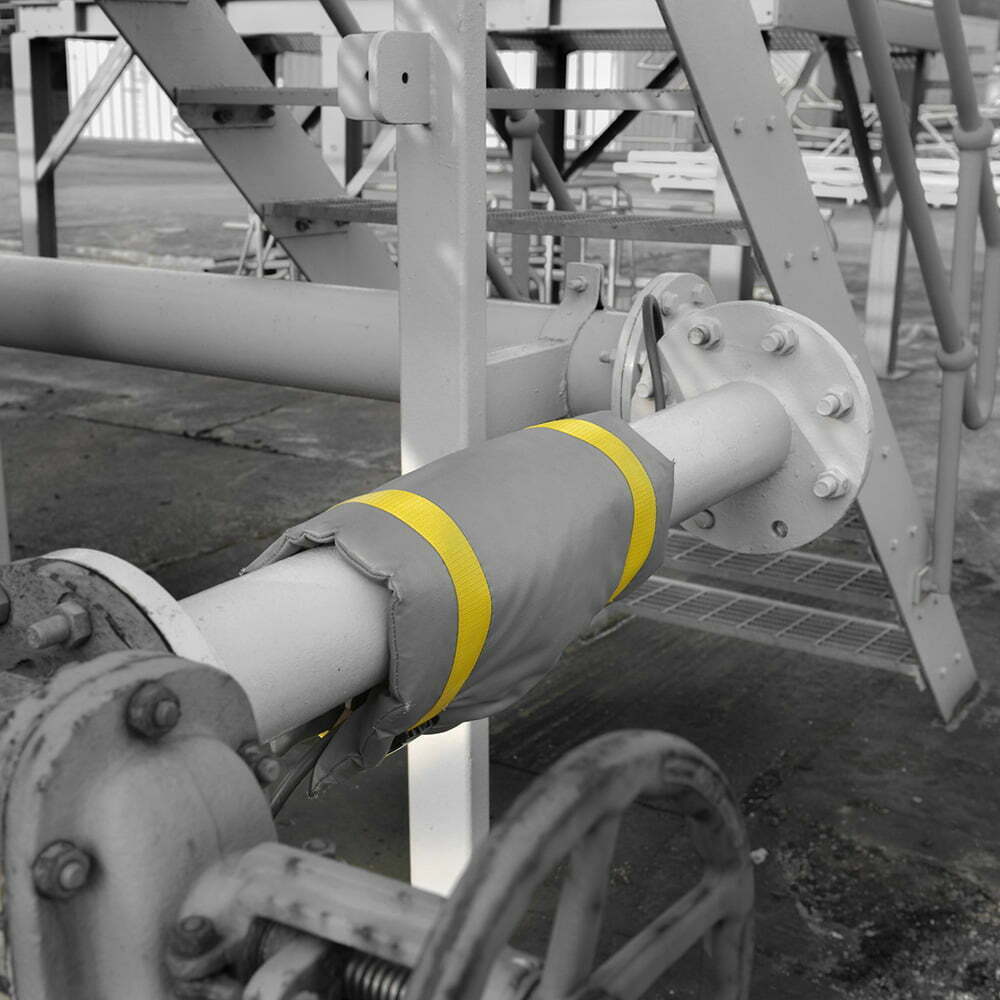
※ PTFE 원단은 거의 모든 점착제가 잘 붙지 않아, 접합면은 표면 처리된(에칭) PTFE나 PI 필름으로 바꾸는 경우가 많습니다. 반도체 장비 주변은 열에 의해 점착제에서 나오는 가스가 공정 오염 원인이 될 수 있어, 사용 온도에서의 아웃가싱 시험을 먼저 진행하는 것이 좋습니다. ### 단열 재킷 외피 이음·마감용
| 제품명 | 종류·구조 | 주요 용도·특성 | 선정 시 확인사항 |
|---|---|---|---|
| 코어텍 6075-03 | PTFE(테프론) 테이프, 실리콘 점착, 260℃ | PTFE 외피 재킷의 이음부·끝단 마감, 파우더가 쌓이지 않는 매끄러운 표면 | 반복 탈착 부위는 마모, 이음부 겹침 폭 |
| 코어텍 GCH221 | 글라스클로스 단면, 실리콘 점착, 두께 220㎛, 점착력 1,000 gf/in, 180℃, 내전압 3kV | 재킷 내부 열선·온도센서 고정, 유리섬유 원단 끝단 풀림 방지 | 히터 표면 온도가 180℃를 넘는 부위는 PI·PTFE 테이프 사용 |
### 클린룸 장비 조립·배선용
| 제품명 | 종류·구조 | 주요 용도·특성 | 선정 시 확인사항 |
|---|---|---|---|
| 코어텍 FN25 커트에이스 | PE 원컷(이지컷) 테이프, 녹·백·청·반투명, 두께 140㎛ | 손으로 끊어도 분진이 적어 클린룸 장비 조립 중 부품·배선 임시 고정, 장비 이동 고정 | 장기 보양 후 잔사, 장비 표면 재질 |
| 코어텍 EF93 | PE 메시 원컷 테이프, 녹색, 두께 160㎛ | 반도체 장비 보양, 클린룸 부품 고정·포장 | 메시 무늬가 정밀 표면에 자국 남기지 않는지 |
| 3M™ 40PR | 대전방지 PET 1mil, 전도성 고분자 아크릴 점착, 50V 미만 | 정전기에 민감한 센서·보드 주변 배선 고정, 차폐백 실링 |
### 정밀 세정·클린 포장·수리 이력 관리용
| 제품명 | 종류·구조 | 주요 용도·특성 | 선정 시 확인사항 |
|---|---|---|---|
| 코어텍 CT-106 | 대전방지 PET 50㎛, 저점착 300 gf/in, 100℃ | 세정한 부품을 클린 포장할 때 이중 포장 비닐 밀봉, 잔사 없이 개봉 | 포장재(PE·나일론) 재질별 밀봉력 |
| tesa® 4204 | PP 필름, 아크릴 점착, 두께 58㎛, 인장강도 50 N/cm | 클린 포장 봉투 입구 밀봉, 라벨 보호, 종이 분진 없는 필름 테이프 | 진공 포장 시 테이프가 실링 열에 닿지 않게 배치 |
| 3M™ 7812 | PI 필름 51㎛ 열전사 인쇄 라벨, 단기 232℃ | 수리 부품 일련번호·코팅 이력·세정 횟수 라벨, 고온 공정을 거쳐도 읽을 수 있음 |
### 요구사항별 검토 방향
| 요구사항 | 검토 방향 |
|---|---|
| 고온 단열 재킷에 쓸 저아웃가싱 양면이 필요하다 | 초고온 전사 테이프(9079·9085 계열)와 PI 양면을 비교, 사용 온도 장시간·VOC 시험 |
| PTFE 원단에 테이프가 안 붙는다 | 표면 에칭 PTFE 또는 PI 필름으로 접합면 변경, 실리콘 점착 테이프 시험 |
| 장납기·MOQ 때문에 3M 원단 확보가 어렵다 | 같은 계열 다른 두께·폭 규격 확인, 코어텍 슬리팅으로 소량 공급 상담 |
| 아노다이징·용사 마스킹 경계 불량 | 공정별 테이프 분리 — 블라스트는 고무 블라스트 테이프, 약액은 크라프트·비닐 마스킹 |
| 클린룸 분진·잔사 | 저분진 원컷 테이프·대전방지 테이프 사용, 종이·천 테이프는 클린룸 반입 제한 |
| 수리품 이력 추적 | 내열 PI 라벨로 일련번호·처리 이력 표시 |
### 제품 선정·샘플 상담 공정 조건(사용 온도, 아웃가싱 기준, 원단 재질, 표면처리 방식, 클린룸 등급)을 알려주시면 코어텍 자체 제품과 3M·tesa 제품 중 맞는 제품을 골라 샘플과 함께 안내해 드립니다. 원하는 폭으로 재단(슬리팅)하거나 부품 도면대로 타발 가공해 공급할 수 있습니다. - 영업1팀 031-491-4945 · 영업2팀 031-365-5391 · 영업3팀 070-7736-4945 - www.cttape.co.kr